歡迎撥打譽豐機械服務(wù)熱線
13526466558

2026-09-30
2026-09-29
2026-09-28
2026-09-24
2026-09-23
2026-09-22
2026-09-21
2026-09-20
2026-09-18
2026-09-17
木炭機設(shè)備只冒煙不出棒故障原因及解決方法
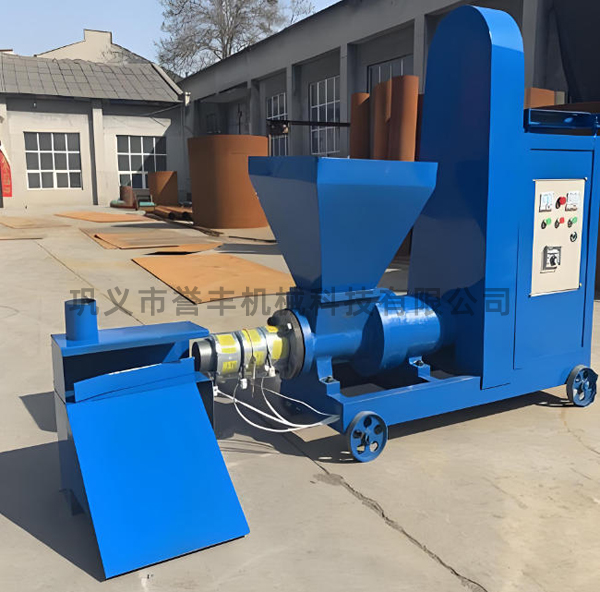
木炭機生產(chǎn)過程中出現(xiàn)設(shè)備正常冒煙、但無法正常出棒的情況,屬于制棒工序常見故障,主要由原料、溫度、設(shè)備卡頓、配件錯位、部件磨損五類問題導(dǎo)致。下面針對具體故障原因和對應(yīng)處理方案進行詳細說明。
一、故障原因
1. 原料濕度過大:原料含水率超標,粉料潮濕粘結(jié)、流動性差,無法在加熱筒內(nèi)高壓成型,僅受熱冒煙,難以擠出成型薪棒。
2. 加熱溫度偏低:加熱筒溫度未達到成型工藝標準,粉料無法充分軟化、塑化,不具備成型條件,只能產(chǎn)生煙氣,無法正常出棒。
3. 螺旋槽夾料堵塞:制棒機螺旋槽內(nèi)積存殘留物料、積碳和雜物,造成出料通道卡頓、堵料,新料無法正常推進擠出,出現(xiàn)只冒煙不出棒現(xiàn)象。
4. 加熱筒內(nèi)套溝槽錯位:加熱筒內(nèi)套安裝偏移,內(nèi)套溝槽與加熱筒本體溝槽錯位卡阻,破壞物料推進軌跡,物料無法順利成型出料。
5. 推進器磨損嚴重:推進器長期工作磨損、螺牙變淺,推料壓力不足,無法對原料形成有效擠壓成型,物料僅受熱冒煙,無法擠出成型棒料。
二、對應(yīng)解決方法
1. 嚴控原料含水率:對潮濕原料重新烘干處理,嚴格將原料水分控制在8%–12%的標準成型區(qū)間,保障粉料流動性與成型性。
2. 合理提升加熱溫度:按照設(shè)備說明書標準或技術(shù)員指導(dǎo)參數(shù)上調(diào)加熱溫度,使粉料充分軟化塑化,滿足制棒成型溫度要求。
3. 清理堵塞、修磨配件:清理螺旋槽內(nèi)夾料、積碳及雜物,同時對推進器進行修磨處理,保證推料順暢無卡頓。
4. 重新校正安裝加熱筒內(nèi)套:拆卸加熱筒內(nèi)套,重新對位安裝,保證內(nèi)套溝槽與筒體溝槽對齊匹配,恢復(fù)正常物料推進通道。
5. 修復(fù)磨損推進器:針對磨損的推進器采用堆焊工藝修復(fù),恢復(fù)推進器原有螺牙尺寸與推料壓力,確保設(shè)備正常擠壓成型、穩(wěn)定出棒。